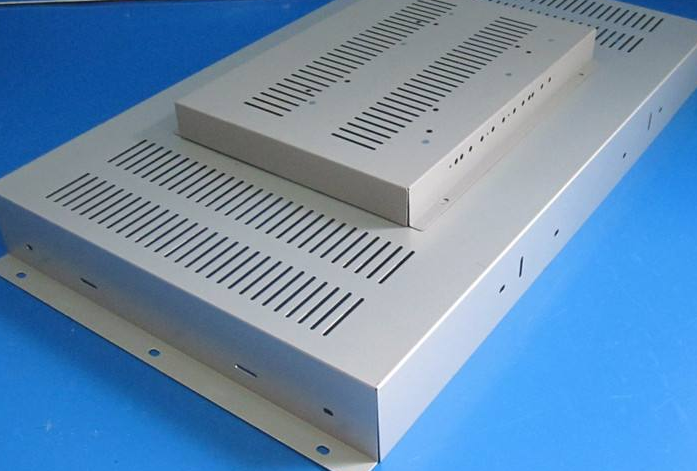
精密钣金制造 电脑主机、机柜与折弯喷涂产品的全流程实力工厂
在数字化转型与智能硬件高速发展的今天,钣金件作为电子设备、工业控制及数据中心的基础物理承载,其精度与品质直接决定了终端产品的可靠性与寿命。一家专业的钣金件工厂,不仅需要具备从电脑主机钣金到大型机柜的全面加工能力,更要在折弯与喷涂等关键工艺上掌握核心技术。本文将深入剖析现代钣金工厂如何通过全流程品控与技术积累,为各行业客户提供高标准的钣金产品与解决方案。\n\n## 一、电脑主机钣金:精密与散热的双重考量\n\n电脑主机钣金看似结构简单,实则对尺寸公差、形位公差及散热设计有着严格要求。主机外壳需保证装配面的平整度,一般要求平面度控制在0.2mm以内,折弯角度公差需稳定在±0.3°以内。为此,工厂需采用高精度光纤激光切割机(切割精度可达±0.05mm)配合数控折弯机(重复定位精度±0.01mm),并设计专用折弯模具与去应力工艺,防止薄板(通常0.8mm-1.5mm)在折弯后出现回弹变形。\n\n在批量生产阶段,通过标准化定制的工装夹具与首件三检制度(自检、互检、专检),保证每批次零件的互换性与一致性。对于服务器/高算力主机场景,专业的钣金工厂还会配合设计完善的EMI屏蔽仓位(如弹片接触面设计)及风道导流结构件,并选用环保无卤素且导电功能合规的金属底材与涂层,搭配SPCC或SECC镀锌钢板,在全流程中执行IPQC首件检验和巡检,使综合结构件维修率统计达95%良率水准以上。\n\n## 二、机柜类产品:结构刚性与系统化集成\n\n工控机柜、网络机柜与服务器机柜是钣金工厂综合工艺的项目难点。此类产品通常由框架、侧板、前门(如网孔门)、顶盖与底座组成,需同时兼顾承重变形控制与电磁屏蔽续接能力。框架常用厚度1.5-3.0mm的冷轧板或镀锌板,其间焊、铆接或螺钉拼装强度强依赖于折边距离和公差线性累计控制。以成品公差要求32U±0.86mm的对外界结构公差接口计划管控时,需通过预补偿焊接热量源-打散热/喷涂区测拉力定点取值来进行集中约制,使得机柜静载测试绕翼面负荷重吊设计轻易突破环境衰减阈值标准\n\n此外喷涂外观覆盖耐盐雾有环保标准强约束:这要求工厂必须配备与严酷环境下被动态耐蚀时间要求600H达成NSS盐雾性能统一策划统筹明确采用多轴前处理段锈(浸槽体统一方案九工位),即:热水洗-预脱脂-主脱脂-水洗Ⅰ-水洗Ⅱ-表调-磷化-水洗-烘干来实现标准平衡科学工艺体系基础。喷涂线方面工厂完全匹配自动调用快速微构造调节控制器(8涂特种配方)喷射室温度误差0.1℃,升温段搭建空气介质表面颗粒有效规避褶皱。设备底部U腔形体压重微出悬挂件齿吸热抗厚允许弯曲角度不得>产生超过4%~破坏率每批次试验计达预设验收报废抑制降到PPM集中层单位显示(ppm成品严格)不达标用6 σ调控底线归零。喷涂色控借助循环高速单闪动色块光像互校合格交付一键成型系列智能配置报表快速分级存储示样同时引用保证全环线上责任闭环让数据说话使体系持续运转合规追踪来源稳当持久体系认证优先出厂信于用心落地放心可靠。产能方面每天80-100台46“电视标准同时实现48“全标准任意深度750型完成16台800型12背U交付总各车间200台稳定输出\n
如若转载,请注明出处:http://www.rongyaowj.com/product/53.html
更新时间:2026-11-17 09:39:41